取消


家具制造车间条码追踪实践:从开料到包装的工序流转与周期压缩数据
定制家具的板件数以千计,
一张订单拆出几百块板、几十种花色。
没有条码追踪,板子在车间里走丢是常态——一件卡住,
整单交期泡汤。
本文拆解从开料到包装的条码追踪落地方法与周期压缩数据。
定制家具的流转难题
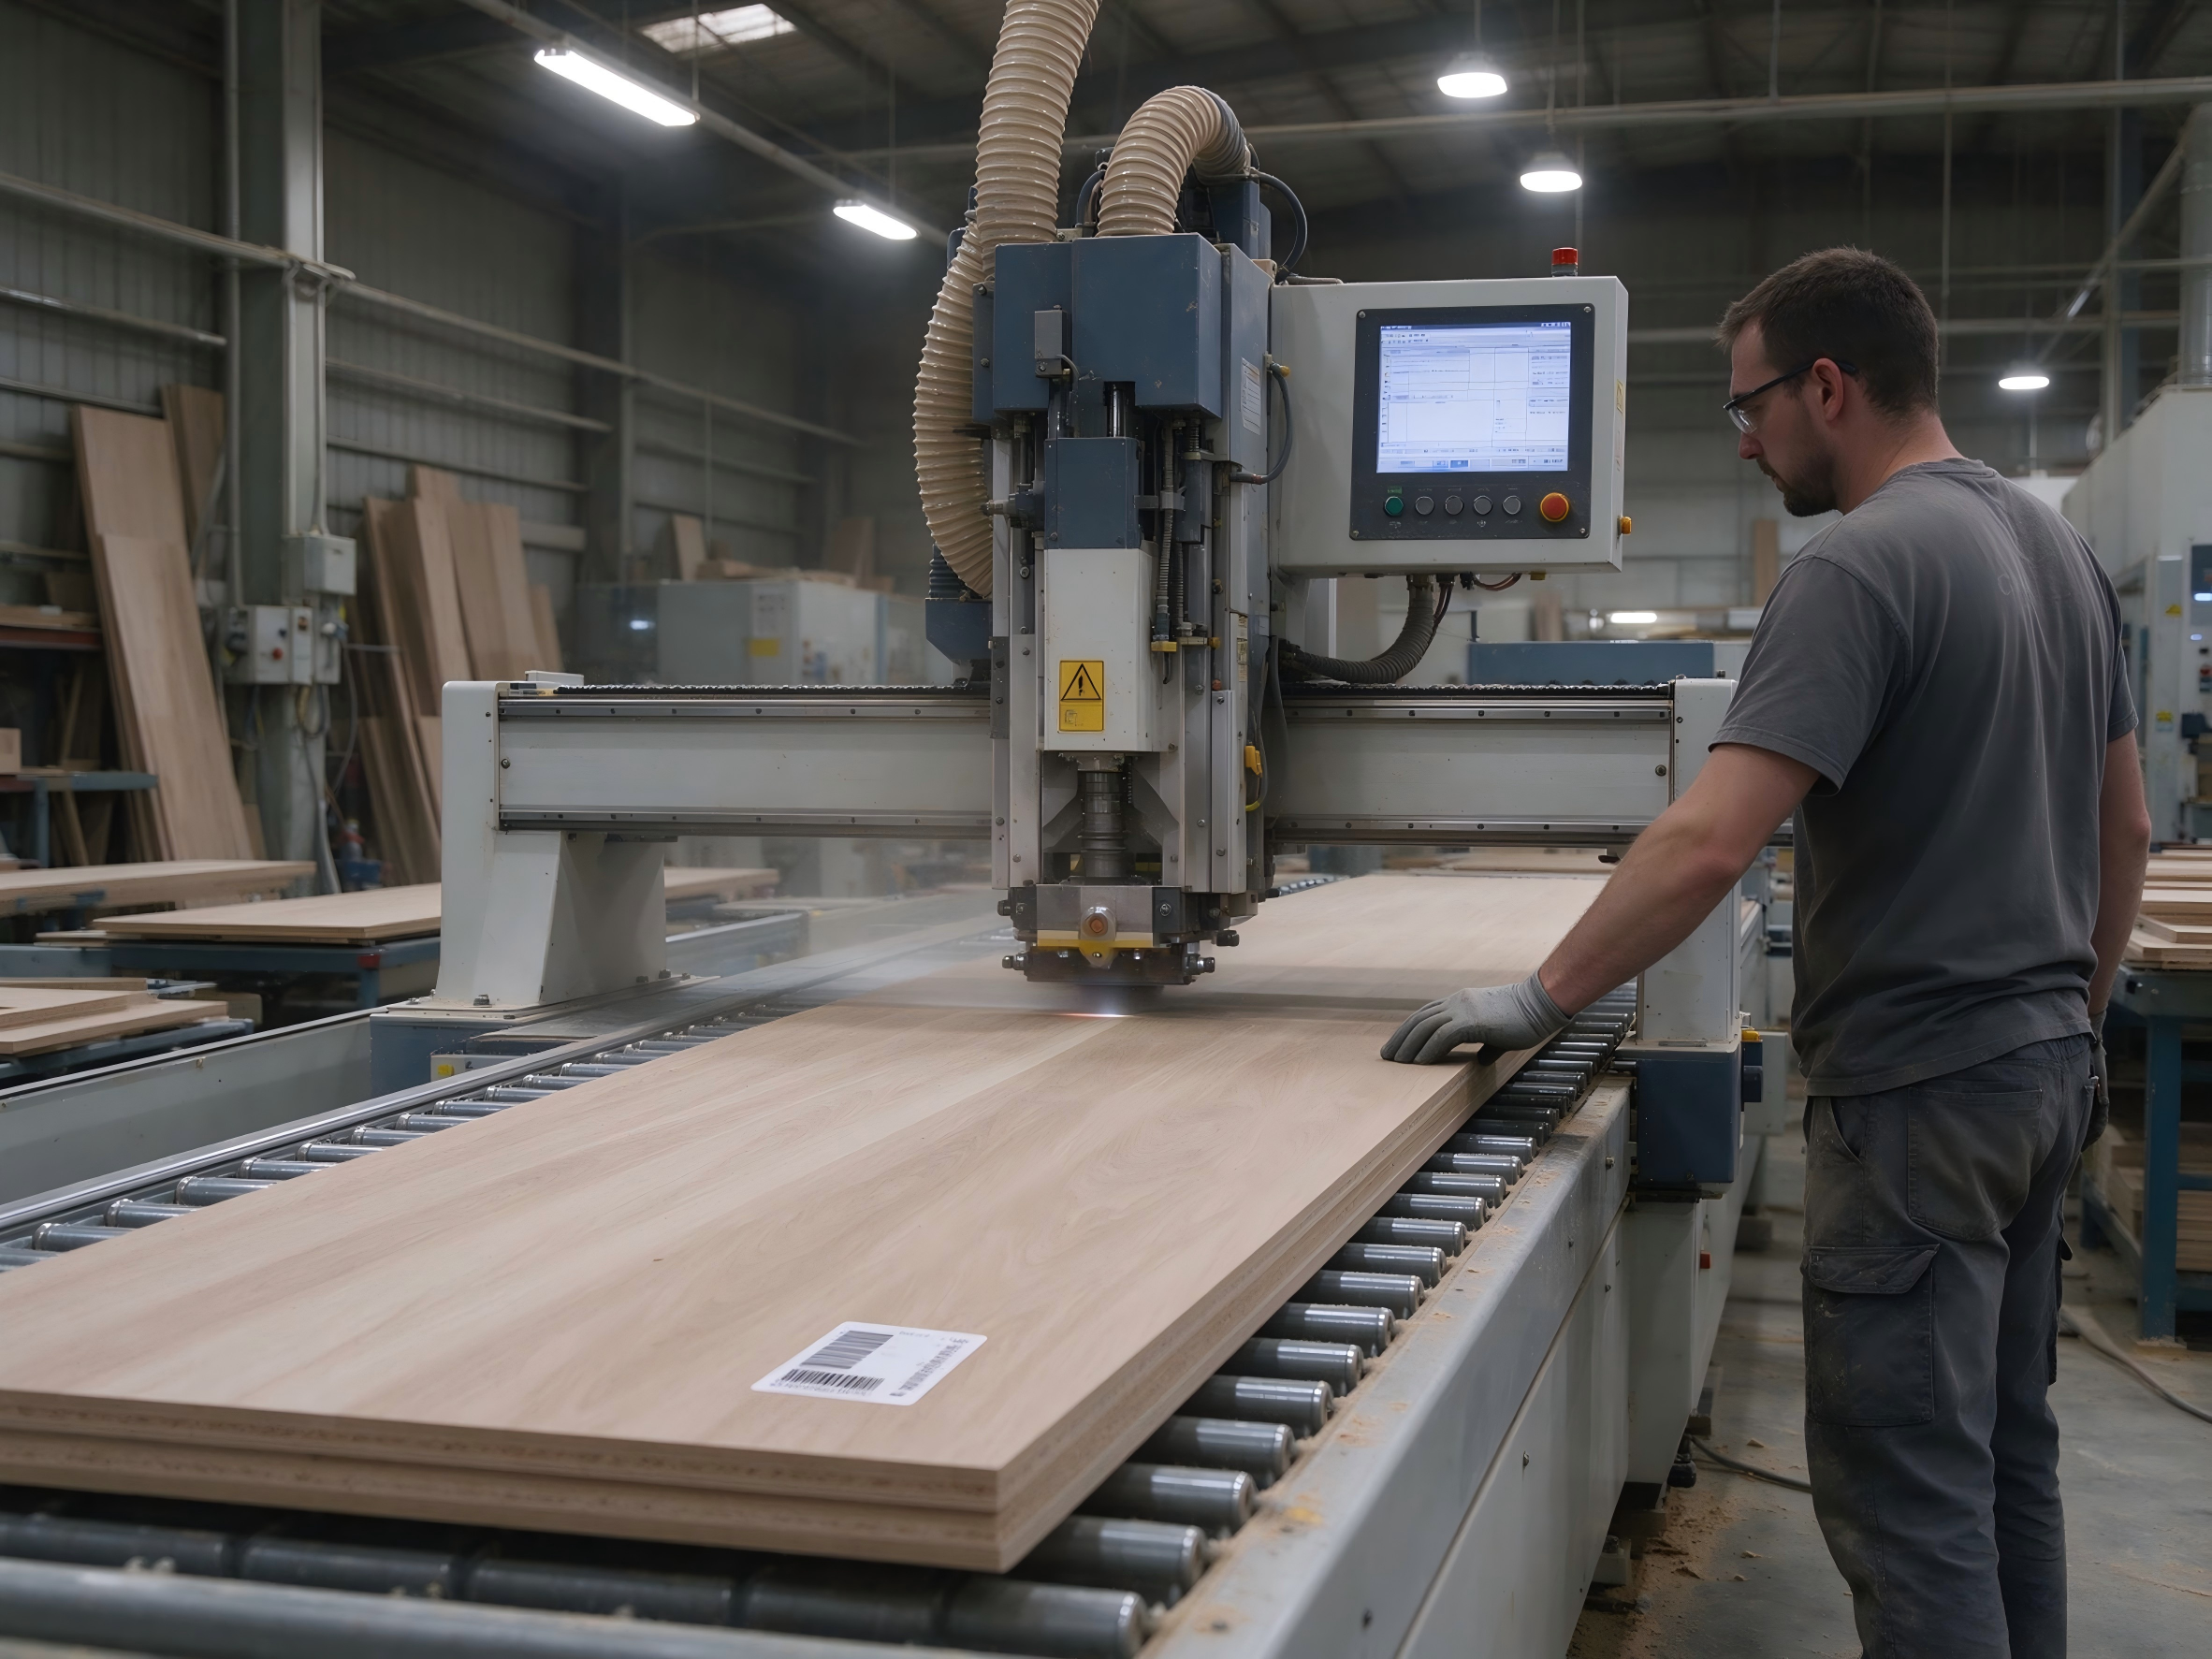
定制家具的流转难题在「多」和「变」。
多:
一单定制柜平均120到300块板件,
一个中型车间同时跑几十张订单,在制板件上万块。
变:
每块板的尺寸、花色、孔位、
封边参数都不同——定制家具没有「标准件」,
一块板装错了家,整柜装不起来。
流转的典型乱象:
板件在工序间的缓存区靠记忆辨认(老师傅认得出花色,新人认不出)、
开料错误到封边才发现(白流两道工序的钱)、
板件丢失率0.8%左右(丢了补做,一张侧板补做要4到6小时)。
板件在缓存区的平均滞留时间占总生产周期的40%
——不是加工慢,是流转乱。
条码追踪要解决的就是让每一块板自报家门:
我是谁的、什么尺寸什么花色、该去哪道工序。
条码贴在哪怎么打
条码贴在哪、怎么打,是工艺问题也是成本问题。
主流方案:
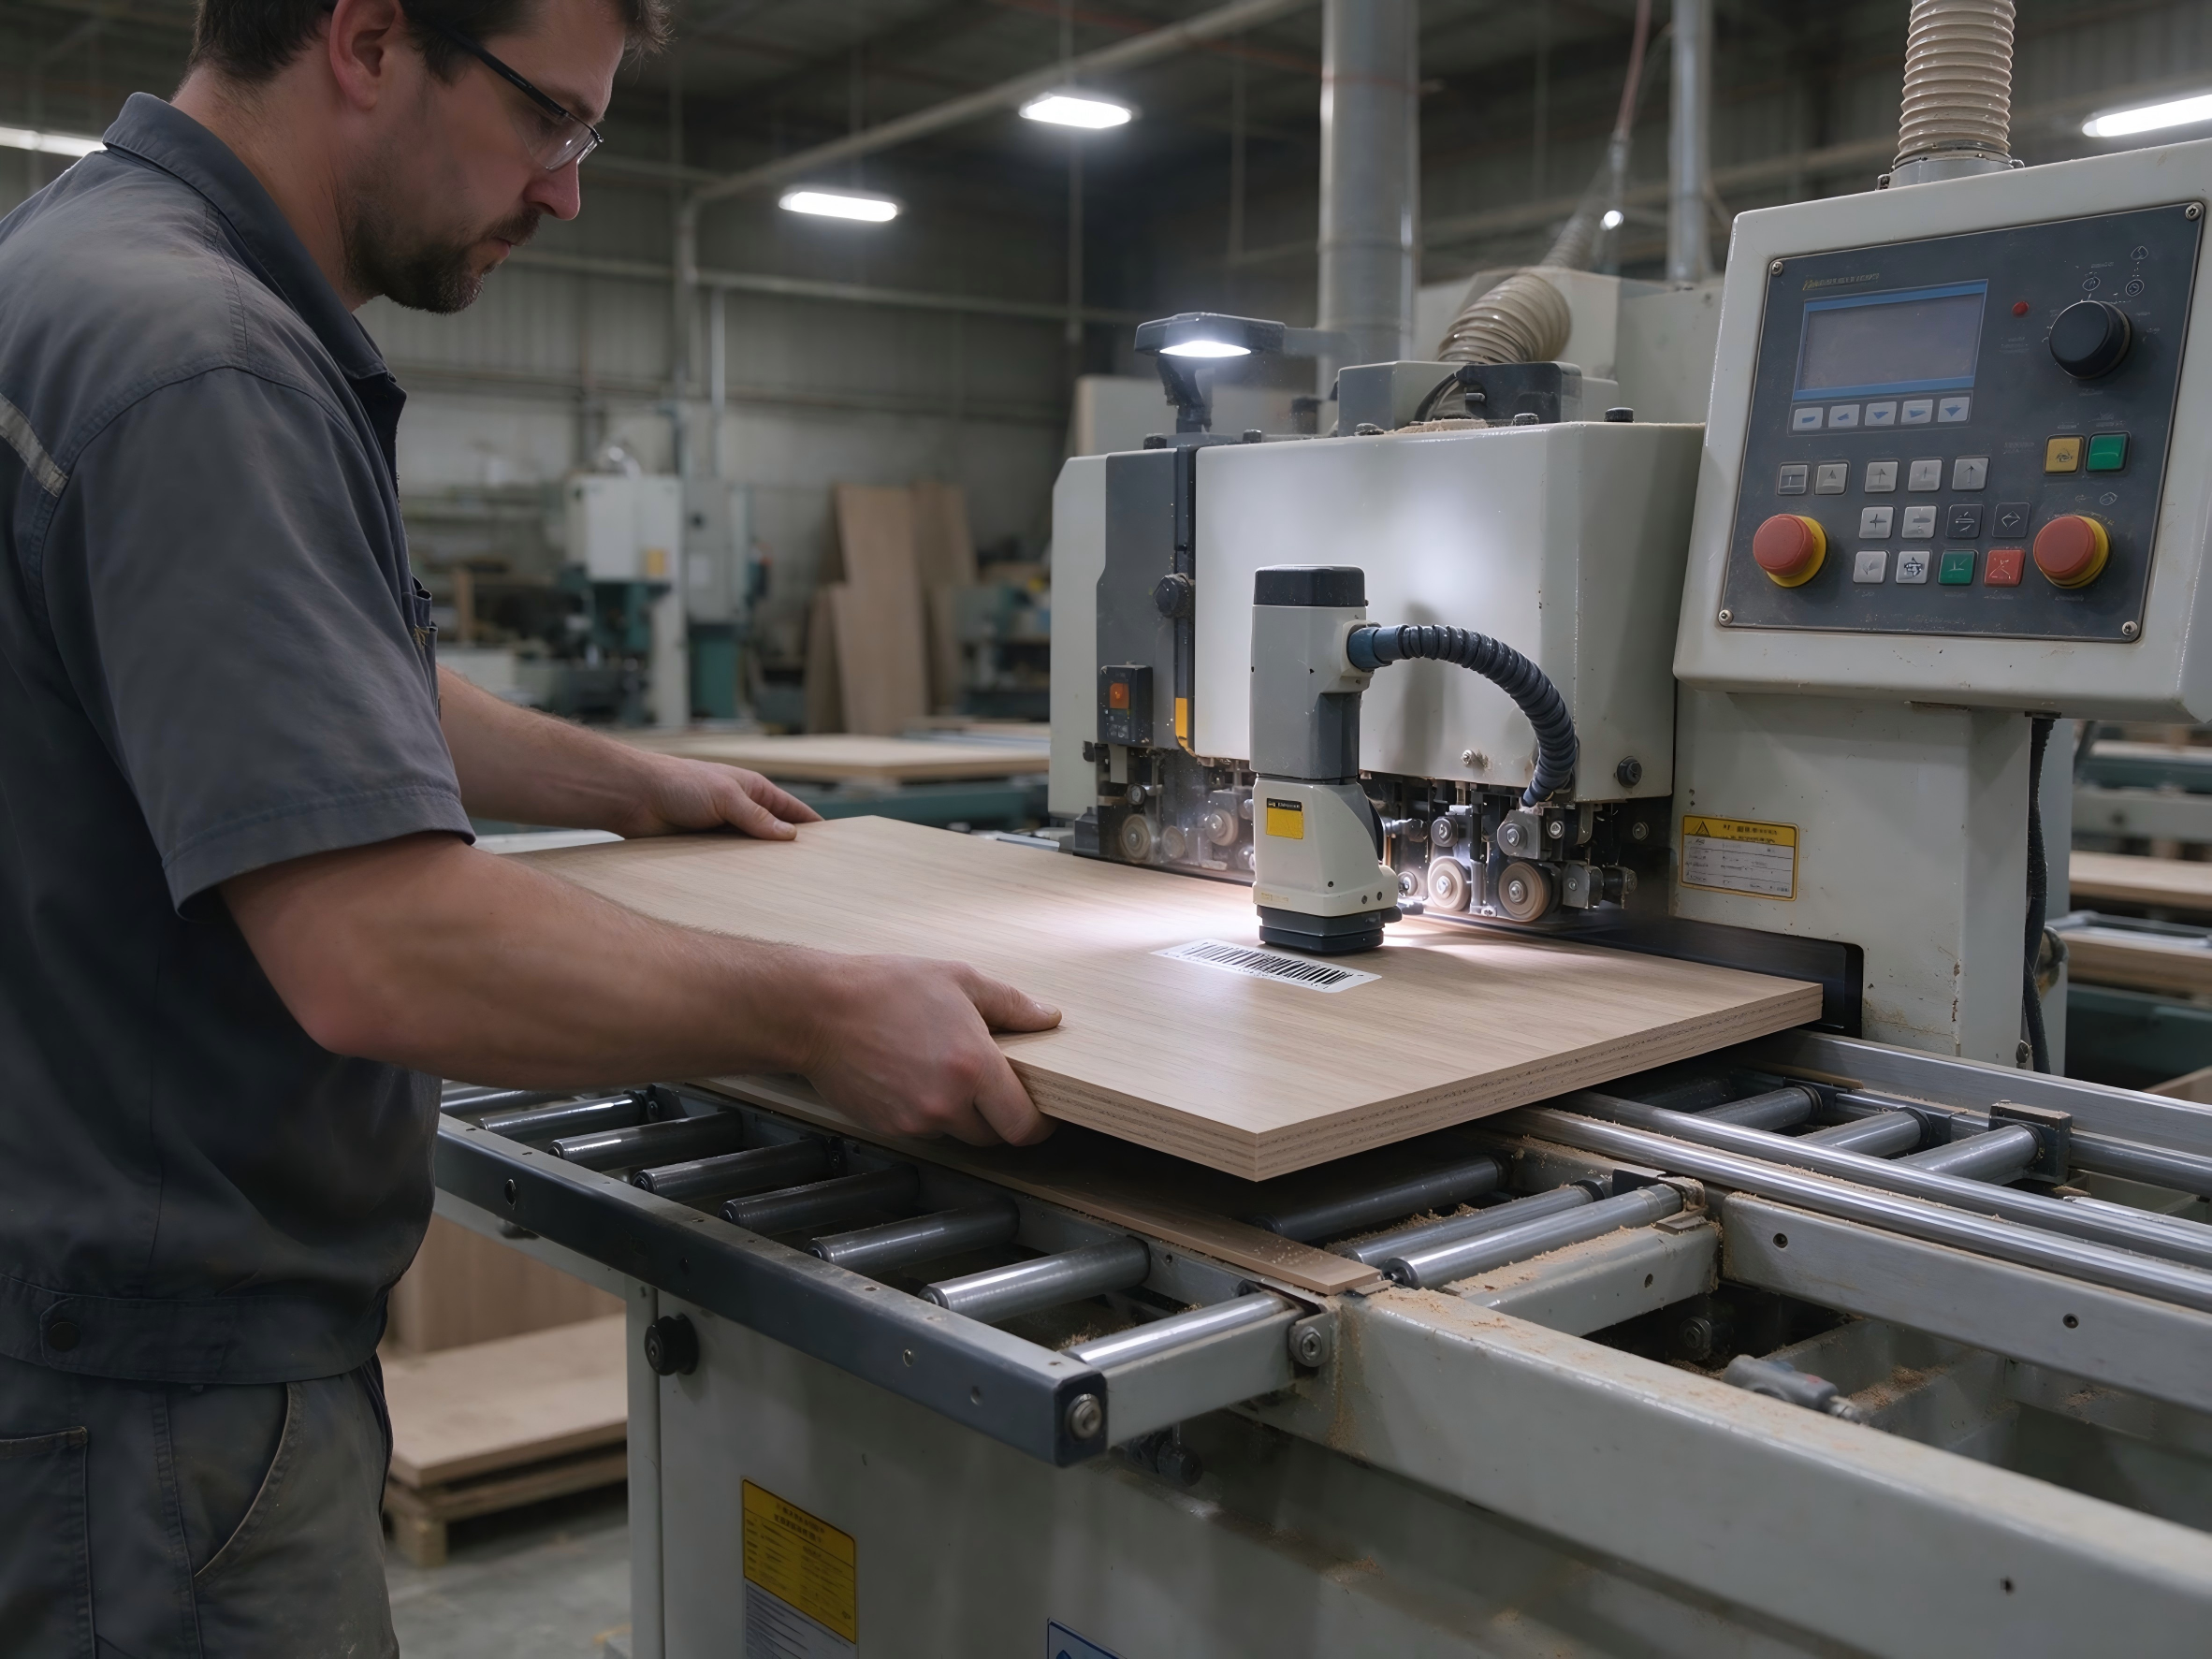
开料环节直接打码——开料机(CNC锯)
在切割时同步喷印或打印条码贴纸:
喷墨直接喷在板件背面(成本低、时间久,但板件背面朝下时读码不便);
热敏条码贴纸由开料机联动打印
(信息全:订单号、板件号、尺寸、花色、工艺路线),
人工或机械手贴在板件正面角位——
贴纸方案信息容量大、读取方便,是主流选择。
位置规范:
统一贴右上角(正面),
避免贴在封边区域和孔位区(打孔时贴纸被钻掉);
封边后贴纸可能被覆盖,
所以贴纸要留出条码重新补打的机制(部分工位配备补打终端)。
一物一码的内容设计:
板件条码至少含订单号、板件序号、工艺路线代码三段,
扫码即知这块板的完整身份和去向。
工序扫码报工怎么落地
工序扫码报工的落地要点。
五个关键工序全部扫码:
开料完成扫码报工(板件进入流转)、封边上料扫码
(封边机读码自动调取该板的封边参数——不同板件的封边类型、
颜色不同,读码调机让换型时间从15分钟缩到2分钟)、
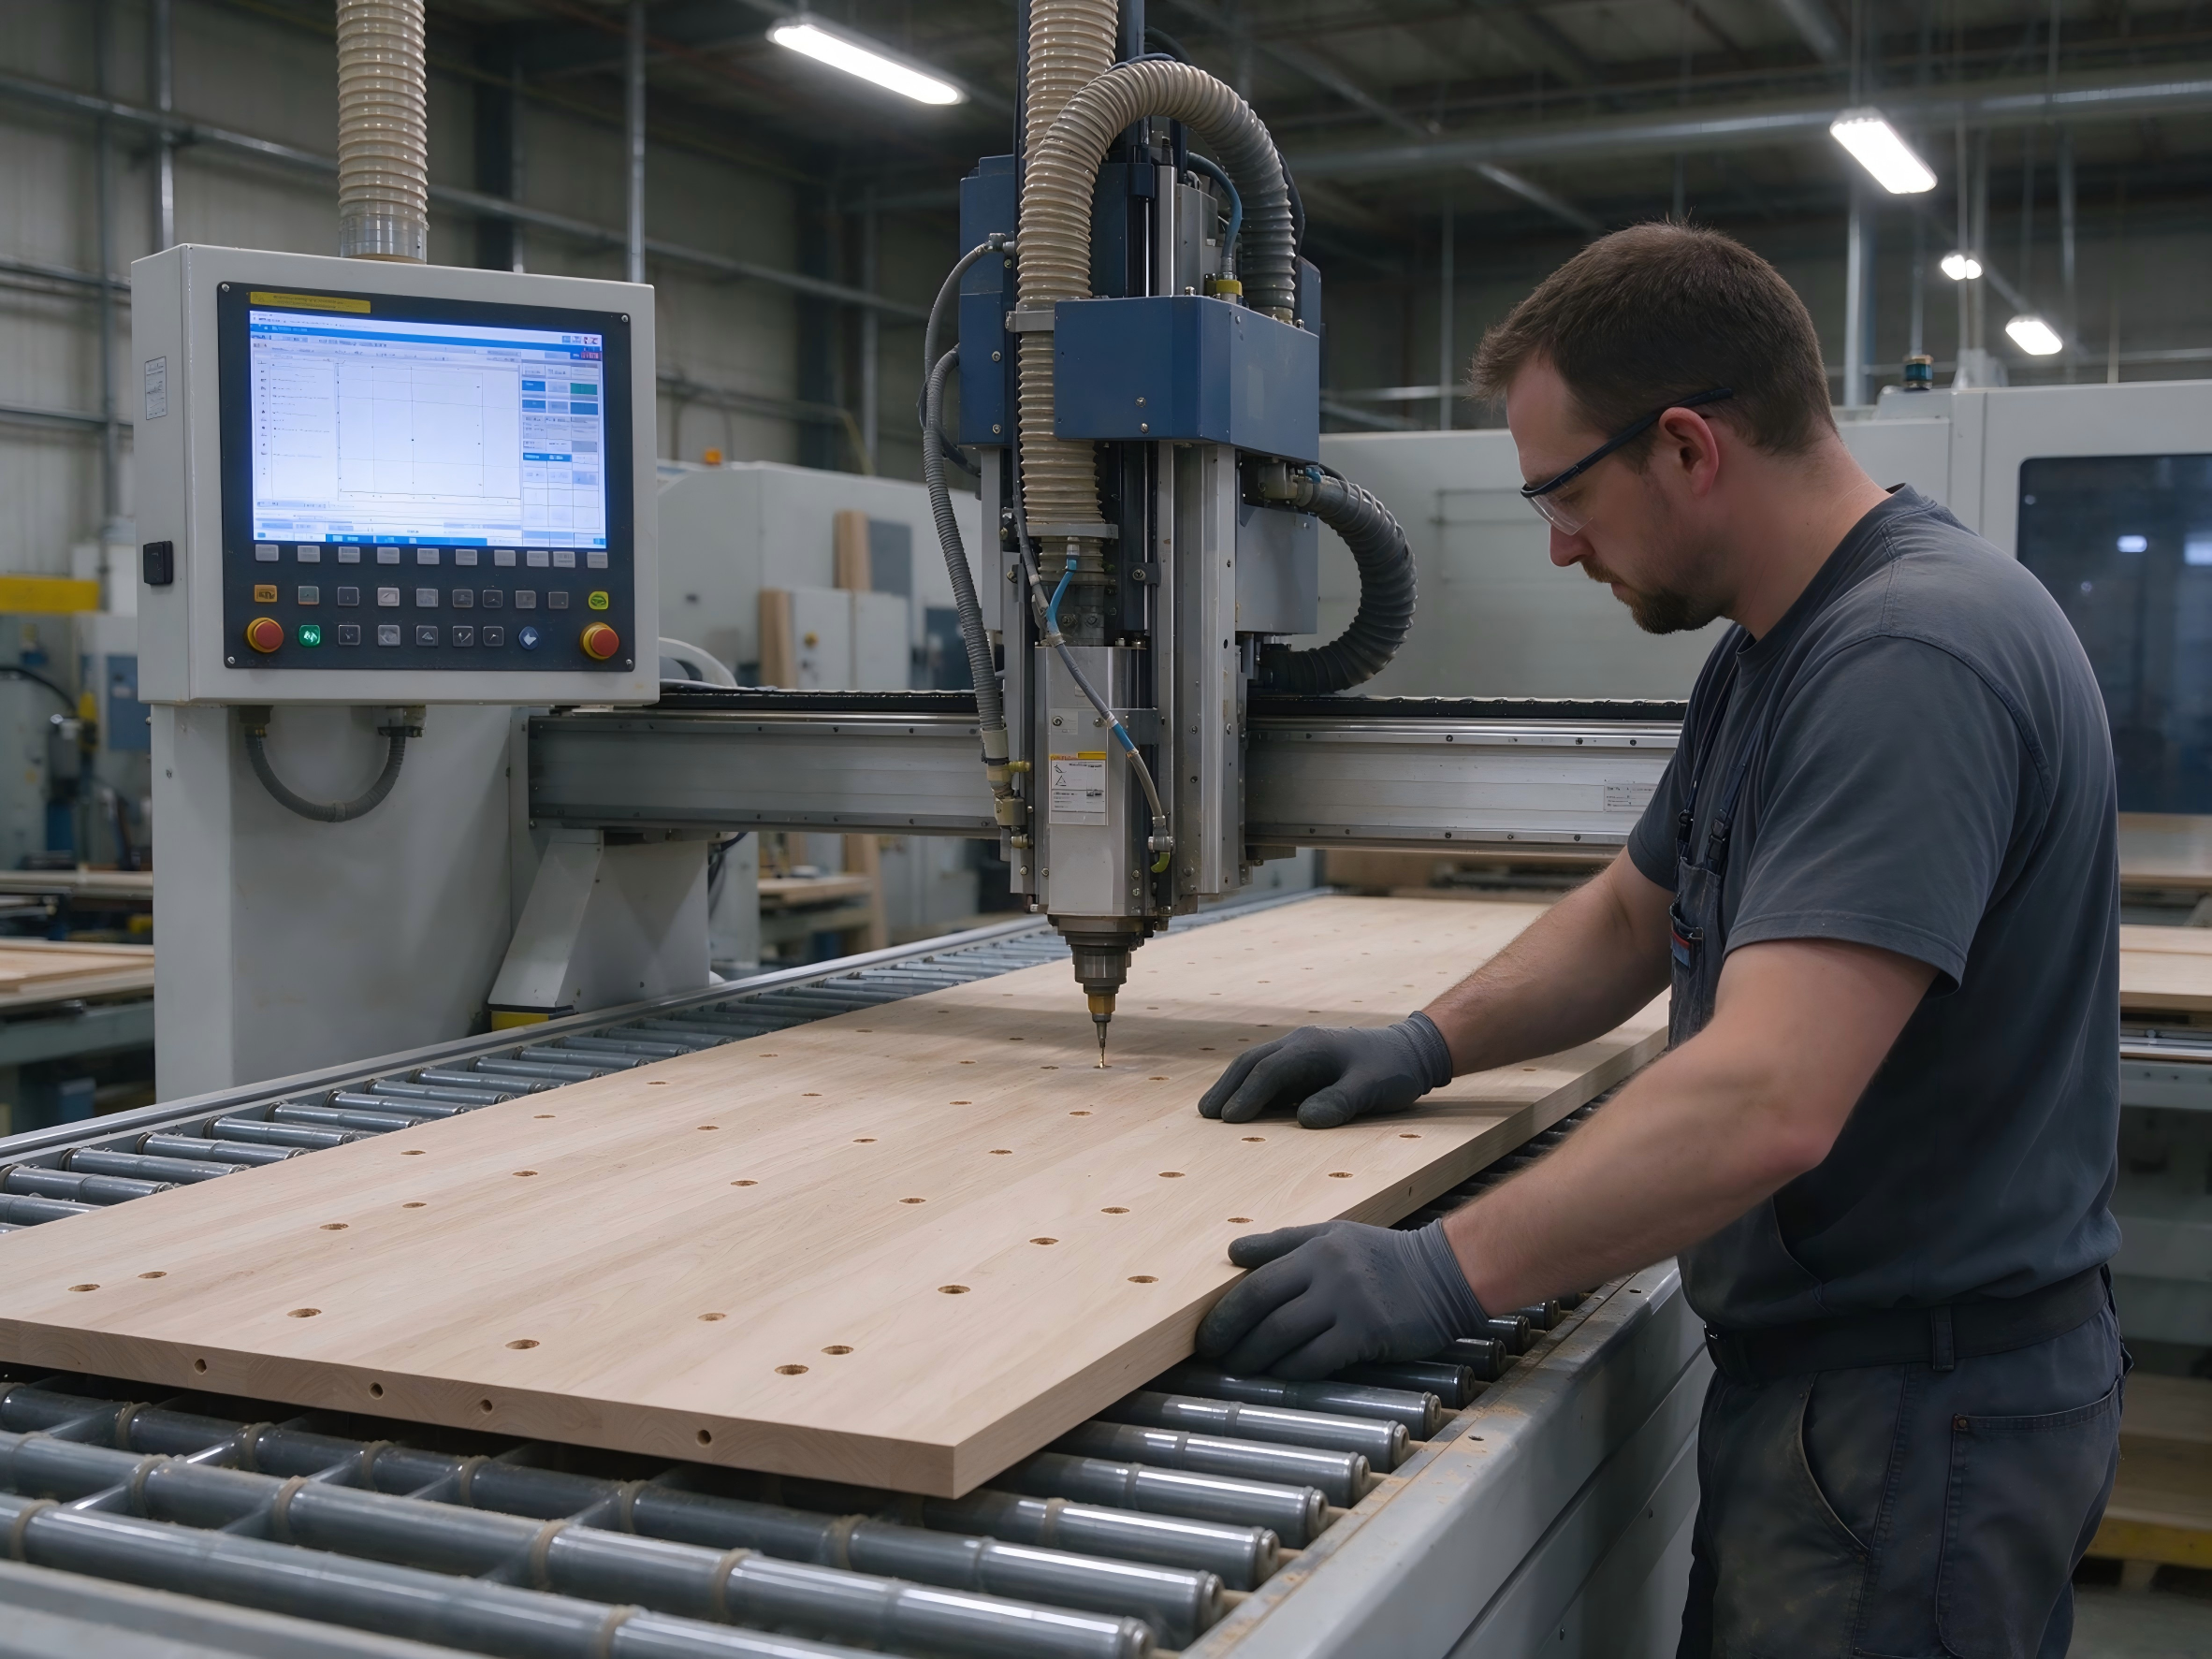
打孔扫码(CNC钻孔机读码自动调取孔位程序,
杜绝人手输错程序打错孔)、
试装扫码(核对齐套:一个订单的全部板件扫码确认到齐才进试装)、
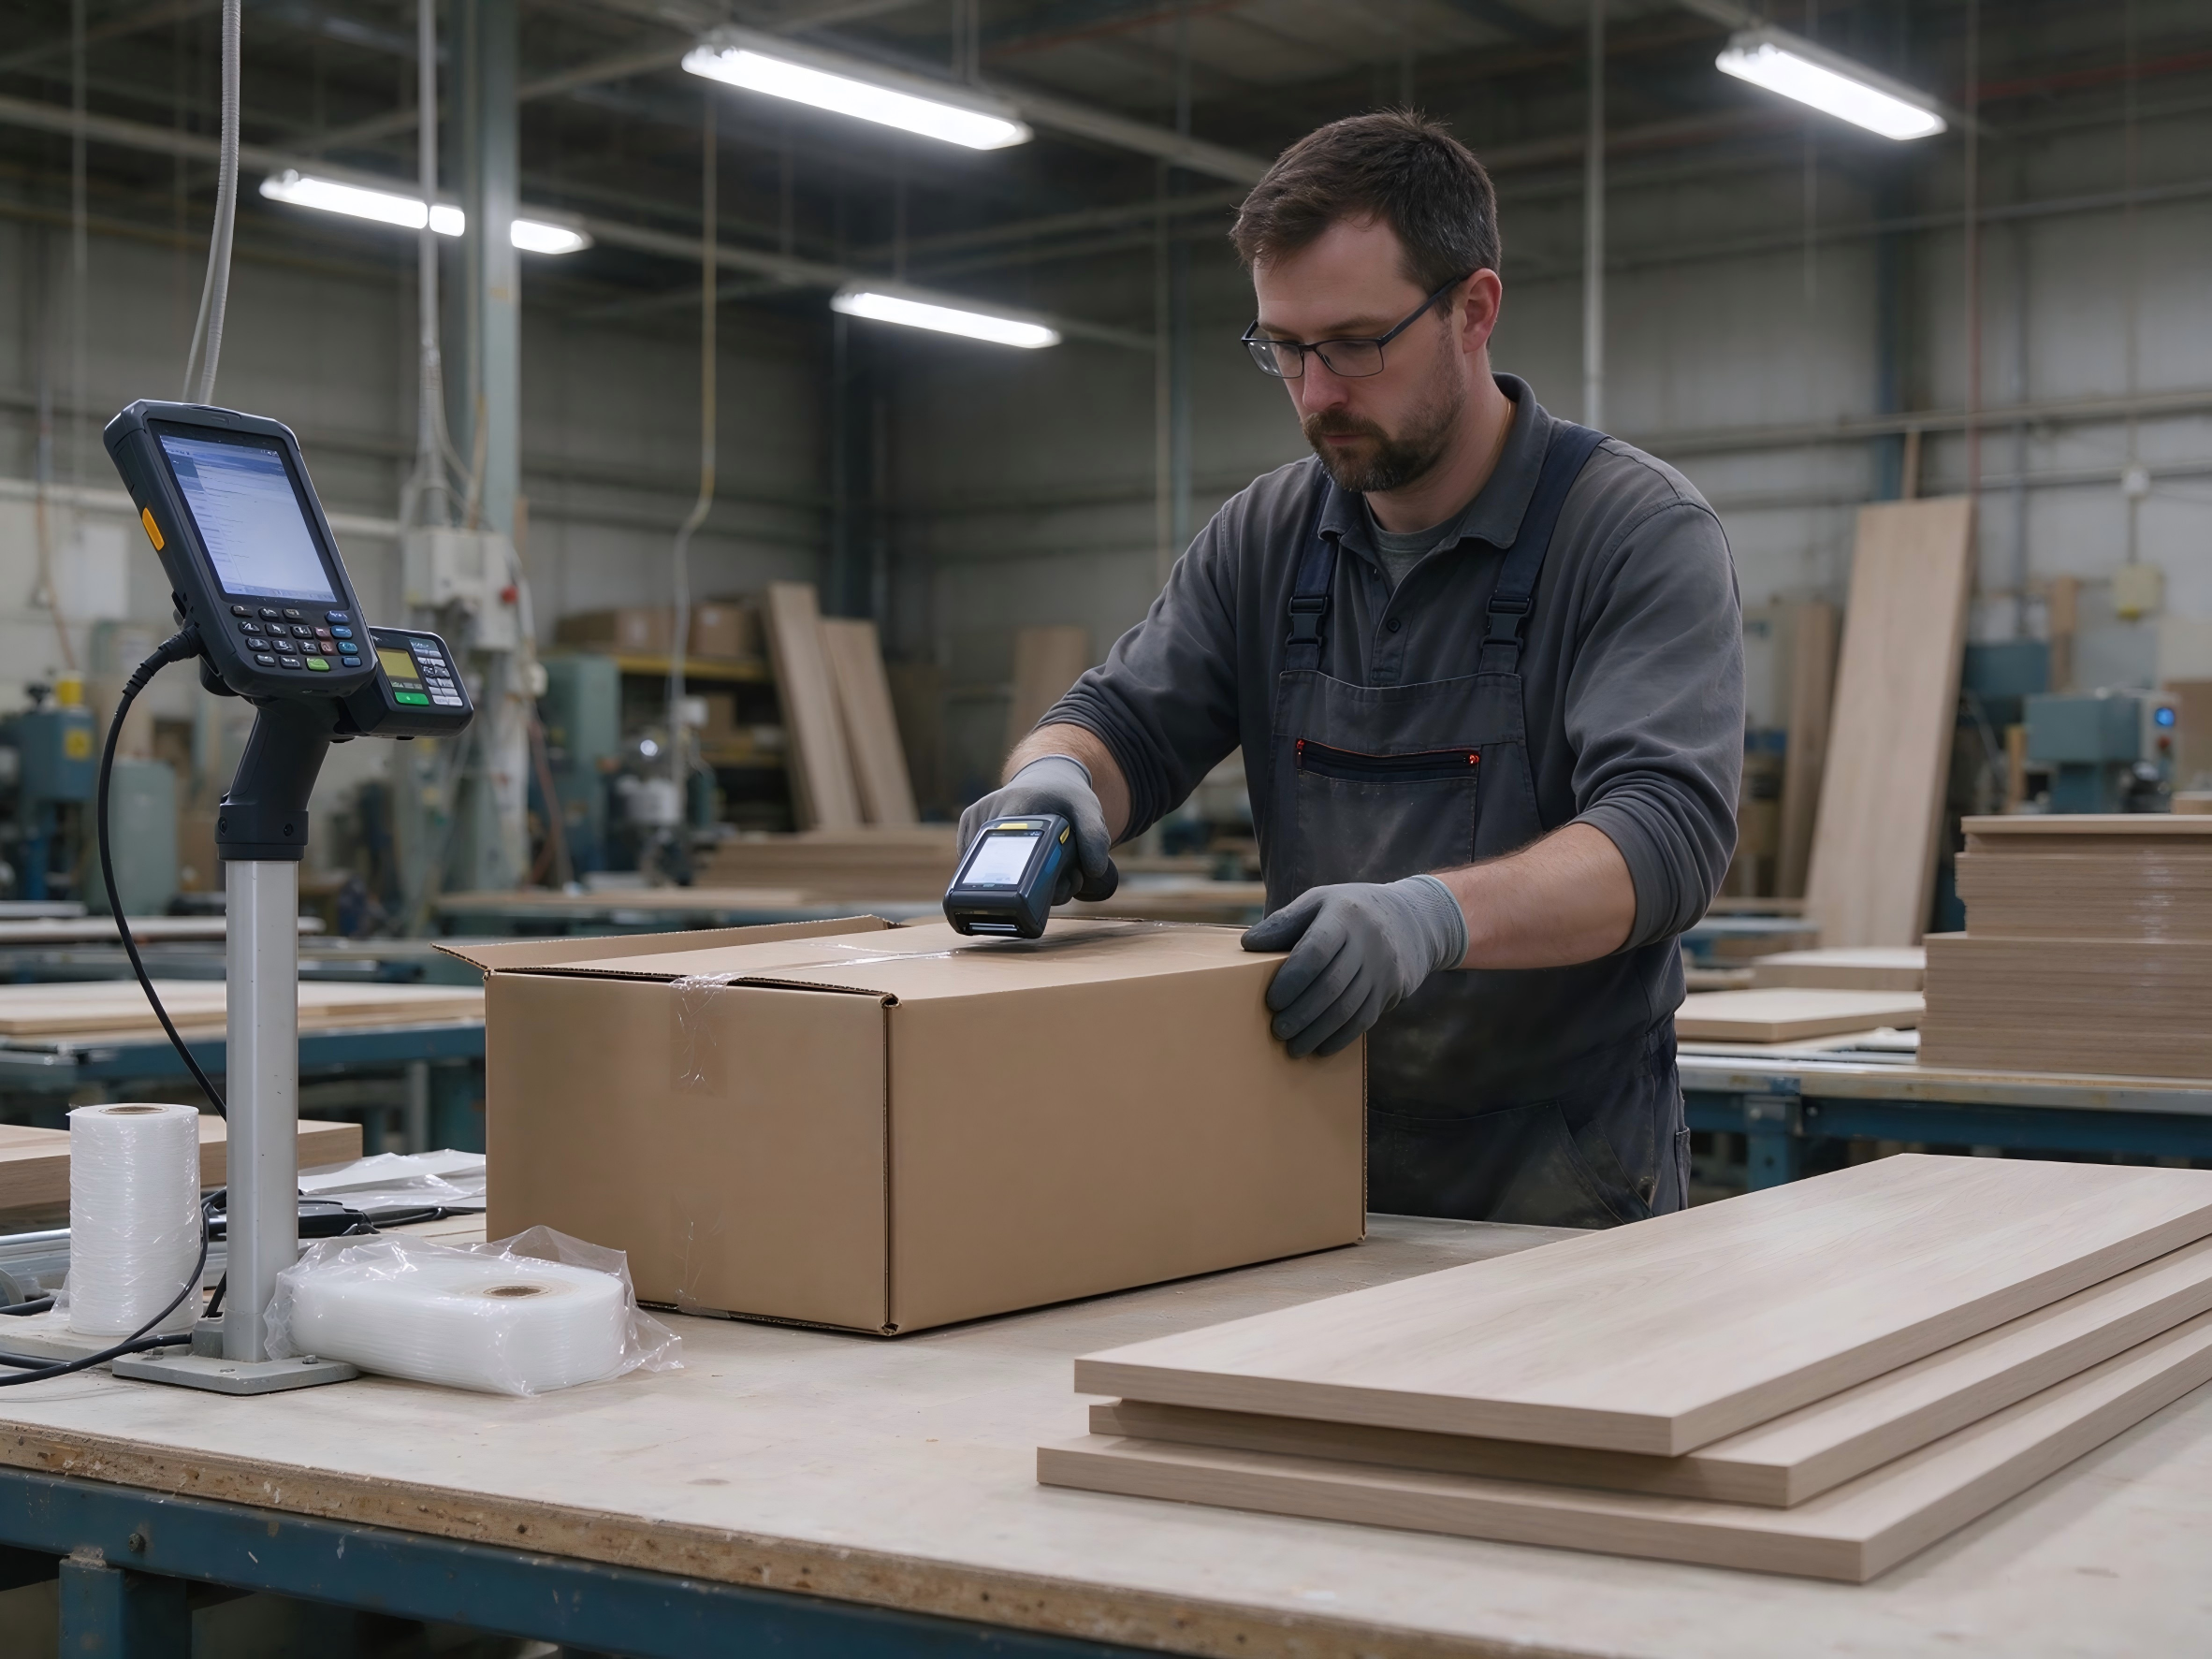
包装扫码(每件包装箱与板件清单绑定,出货核对自动完成)。
报工的终端:
工位PDA或固定读头,扫码即报完工,
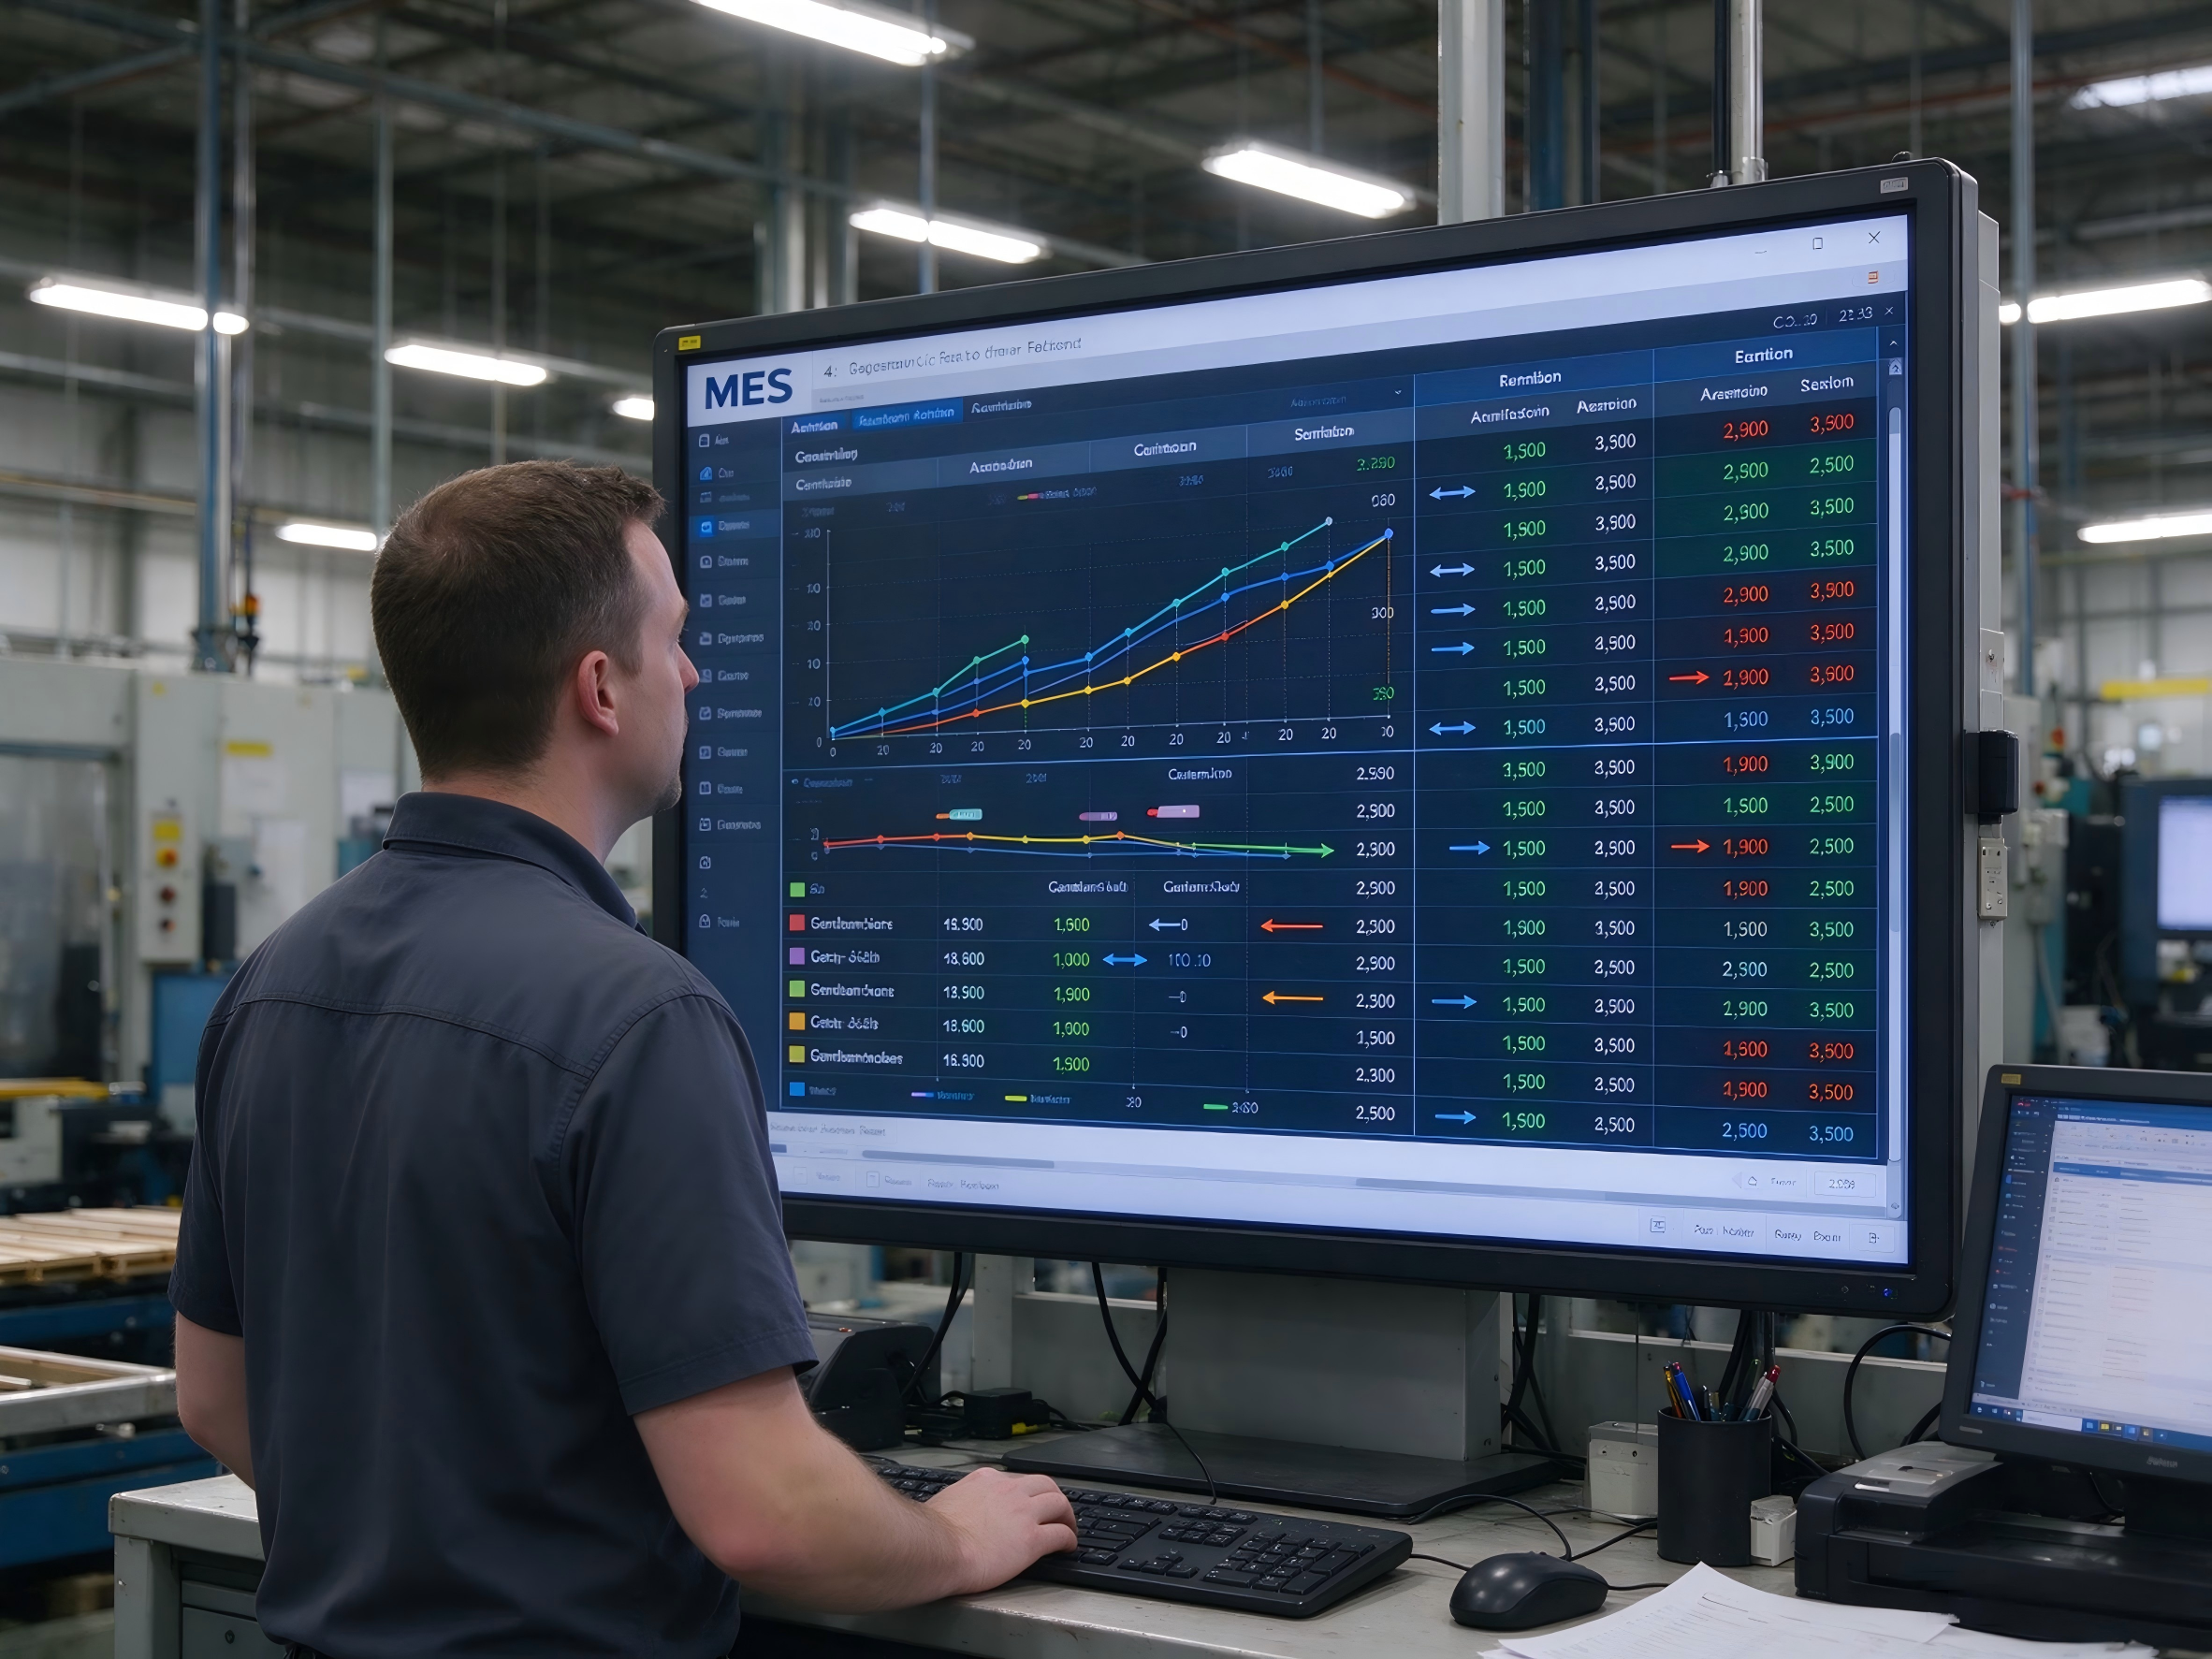
工序进度实时进系统看板。
落地的根本阻力不是技术是习惯:
工人嫌扫码麻烦——对策是把扫码做成「顺手」的动作
(扫码枪固定在工位伸手位置,扫码同时就是上料的确认动作),
并让数据反哺工人(计件工资由扫码数据自动统计,
扫码多的工资透明高企,积极性问题迎刃而解)。
周期压缩的真实数据
周期压缩的真实数据。
某定制家居厂的改造前后对比:
订单交付周期从12天缩到7天(下降42%)——
压缩来自三处:
缓存区滞留时间减半(板件流转有了实时看板,
调度员按看板催料,不再靠电话喊)、
齐套错误导致的返工基本清零
(试装前扫码齐套核对,缺件提前补做而不是装到一半发现)、
丢失率从0.8%降到0.1%以下(板件有了身份证和GPS,
走丢的能找到,想走丢的防得住)。
花色错误率下降90%(开料到封边全程读码校验,
错花色的板在封边机前就被拦截)。
投入:
开料机联动的打印喷码设备、工位PDA约40台、
MES条码模块,整体投入30万到60万元(按车间规模),
回收周期12到18个月。
一块板在车间走丢,整张订单跟着迟到——
条码就是板件的身份证加GPS,走到哪报到哪。

 浏览器自带分享功能也很好用哦~